

قالب اکستروژن آلومینیوم قلب تپنده خط تولید پروفیل است. انتخاب درست آن یعنی تفاوت بین یک پروفیل براق و دقیق با یک پروفیل پر از عیب و ضایعات. در این مقاله، بهجای تئوریهای خشک دانشگاهی، تجربه واقعی سالها کار در کف کارگاه را با شما در میان میگذاریم؛ از انتخاب آلیاژ فولاد گرفته تا تشخیص عیوبی که هیچ فروشندهای به شما نمیگوید. اگر مهندس تولید، مدیر فنی یا خریدار حرفهای هستید، این مقاله برای شما نوشته شده است.
قالب اکستروژن دقیقاً چه کاری انجام میدهد؟
تصور کنید یک تکه خمیر دندان را از تیوپ فشار میدهید. شکل خروجی دقیقاً شبیه دهانه تیوپ است. قالب اکستروژن دقیقاً همان دهانه تیوپ است، با این تفاوت که بهجای خمیر دندان، شمش آلومینیومی داغ (حدود ۵۰۰ درجه) با فشار بسیار بالا از آن عبور میکند.
این قالبها از فولادهای مخصوصی ساخته میشوند که هم در برابر حرارت شدید دوام بیاورند و هم در برابر سایش مداوم آلومینیوم مقاوم باشند. یک قالب خوب میتواند هزاران تن پروفیل تولید کند؛ یک قالب بد، بعد از چند صد تن ترک میخورد و خط تولید را هفتهها متوقف میکند. اگر با خود فرایند آشنا نیستید، ابتدا اکستروژن آلومینیوم چگونه انجام میشود؟ را بخوانید.
آنالیز آلیاژهای فولاد قالب؛ کدام را انتخاب کنیم؟
انتخاب آلیاژ فولاد، مثل انتخاب موتور برای یک ماشین است. هر کدام برای شرایط خاصی ساخته شدهاند:
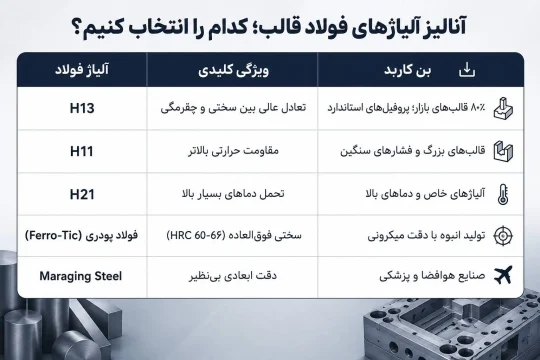
انتخاب آلیاژ مناسب فولاد قالب، نقش مهمی در افزایش عمر قالب، کیفیت پروفیل و کاهش هزینههای تولید دارد. هر آلیاژ مانند H13، H11، H21، فولاد پودری و Maraging Steel برای شرایط کاری و کاربردهای متفاوت طراحی شده است. انتخاب صحیح، بازده تولید را بهطور چشمگیری افزایش میدهد.
نکته کلیدی: اگر تازهکار هستید یا تیراژ تولیدتان متوسط است، همان H13 بهترین انتخاب است. دنبال فولادهای خاص نروید؛ هزینه اضافی بدون فایده واقعی است. وقتی انتخاب آلیاژ تمام شد، راهنمای خرید قالب اکستروژن آلومینیوم مسیر استعلام و خرید را نشان میدهد.
فرآیند ساخت یک قالب؛ از طراحی تا پولیش
ساخت قالب اکستروژن ترکیبی از هنر و مهندسی است. مراحل اصلی به زبان ساده:
- طراحی مهندسی: اولین قدم، طراحی سهبعدی حفره قالب با نرمافزارهایی مثل SolidWorks است. اما نکتهای که خیلیها نمیدانند: آلومینیوم در دمای ۵۰ درجه حدود ۱٫۵ تا ۲ درصد منبسط میشود. یعنی حفره قالب باید بزرگتر از ابعاد سرد پروفیل طراحی شود. اگر این ضریب انبساط درست محاسبه نشود، پروفیل نهایی یا گشاد میشود یا تنگ.
- ماشینکاری با CNC: بعد از طراحی، نوبت به دستگاه CNC میرسد که شکل کلی قالب را از بلوک فولادی میتراشد. این مرحله بسته به ابعاد قالب، بین ۲ تا ۴ ساعت طول میکشد.
- عملیات حرارتی (حیاتیترین مرحله): اینجا جایی است که خیلی از سازندگان بیکیفیت کمکاری میکنند. فولاد باید دقیقاً به سختی ۴۸ تا ۲ HRC برسد. نه کمتر (چون زود ساییده میشود) و نه بیشتر (چون شکننده میشود و ترک میخورد). همیشه از فروشنده گواهی سختیسنجی بخواهید.
- ماشینکاری دقیق و پولیش: در این مرحله با دستگاههای EDM و وایرکات، حفرههای پیچیده با دقت ±۰٫۰۱ میلیمتر ایجاد میشوند. در نهایت، سطح قالب پولیش آینهای میشود تا اصطکاک با آلومینیوم به حداقل برسد.
تجربه کارشناسی؛ ۳ خط قرمز در انتخاب قالب
بر اساس سالها تعامل با سازندگان قالب و خطوط اکستروژن، اگر سازندهای این ۳ مورد را نادیده گرفت، در خرید آن قالب تجدید نظر کنید:
- عدم ارائه گواهی آنالیز اسپکترومتری: بسیاری از کارگاهها فولاد متفرقه را به جای H13 جا میزنند. تنها راه اثبات، ارائه برگه آنالیز شیمیایی (Spectrometer Test) است که درصد دقیق کروم، مولیبدن و وانادیوم را نشان دهد.
- پولیش نامناسب مجاری ورودی (Bearing): اگر سطح داخلی حفره قالب بهدرستی پولیش آینهای نشده باشد، آلومینیوم به دیواره میچسبد (Galling) و باعث ایجاد خطوط طولی روی پروفیل و در نهایت پارگی قالب میشود.
- نادیده گرفتن ضریب انقباض در نقشه: آلومینیوم پس از خروج از قالب سرد و منقبض میشود. اگر طراح قالب، ضریب انقباض (حدود ۰٫۶ تا ۰٫۸ درصد بسته به آلیاژ) را در ابعاد حفره لحاظ نکند، پروفیل نهایی همیشه کوچکتر از تلورانس مجاز خواهد بود و هیچ راه برگشتی وجود ندارد.
محاسبات فنی که باید بدانید
نسبت اکستروژن چیست؟
نسبت اکستروژن یعنی نسبت سطح مقطع شمش به سطح مقطع پروفیل نهایی. هرچه این نسبت بالاتر باشد، فشار بیشتری لازم است و قالب بیشتر تحت فشار است:
- نسبت زیر ۲۰: آسان، عمر قالب طولانی
- نسبت ۲۰ تا ۰: استاندارد، مناسب برای H13
- نسبت ۵۰ تا ۱۰۰: سخت، نیاز به H11 یا فولاد پودری
- نسبت بالای ۱۰۰: بسیار سخت، فقط با فولادهای خاص
سرعت اکستروژن بهینه
سرعت تولید مستقیماً به نوع پروفیل و آلیاژ بستگی دارد:
- پروفیل توپر ساده: تا ۶۰ متر بر دقیقه
- پروفیل توخالی: ۱۰ تا ۳۰ متر بر دقیقه
- آلیاژهای سخت مثل ۶۰۱: تا ۱۵ متر بر دقیقه (برای آشنایی با آلیاژها، تفاوت آلیاژهای آلومینیوم را ببینید)
✓ سعی نکنید با افزایش سرعت، تولید را بالا ببرید. این کار فقط عمر قالب را کم میکند و کیفیت پروفیل را پایین میآورد.
معیارهای انتخاب قالب بر اساس تیراژ تولید
| معیار | تیراژ کم (زیر ۱۰ تن) | متوسط (۱۰ تا ۱۰۰ تن) | بالا (بالای ۱۰۰ تن) |
|---|---|---|---|
| آلیاژ پیشنهادی | H13 استاندارد | H13 با نیتراسیون | H11 یا فولاد پودری |
| سطح پولیش | معمولی | نیمهآینهای | آینهای کامل |
| گارانتی عمر | ۵۰۰ تن | ۱۰۰۰ تن | ۵۰۰ تن |
| بودجه طراحی | حداقل | متوسط | کامل با شبیهسازی |
| تعداد حفره | تکحفره | تا ۲ حفره | چندحفرهای |
نگهداری قالب؛ راز عمر طولانی
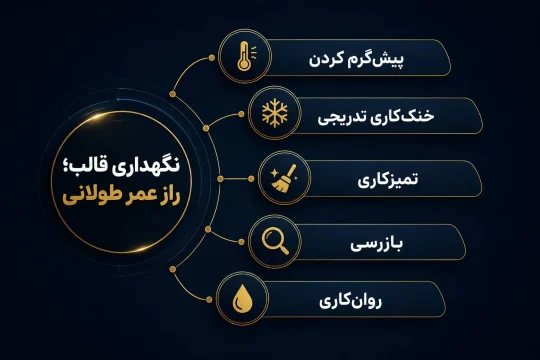
یک برنامه ساده نگهداری میتواند عمر قالب را دو تا سه برابر کند:
- پیشگرم کردن: همیشه قالب را تا ۴۰۰–۴۵۰ درجه پیشگرم کنید (۲۰ تا ۳۰ دقیقه).
- خنککاری تدریجی: بعد از هر شیفت، قالب را به آرامی خنک کنید؛ هرگز در آب نیندازید.
- تمیزکاری: هر ۵۰ تن، حفره قالب را با برس برنجی تمیز کنید.
- بازرسی: هر ۲۰۰ تن، سطح قالب را از نظر ترکهای ریز بررسی کنید.
- روانکاری: از گرافیت یا روغن مخصوص قالب استفاده کنید.
روشهای تعمیر قالب
حتی بهترین قالبها هم بالاخره فرسوده میشوند. اما خبر خوب این است که بسیاری از قالبها قابل تعمیر هستند:
- جوشکاری لیزری: برای ترمیم ترکهای سطحی.
- سنگزنی: برای حذف لایه سایشیافته (حداکثر ۰٫۵ میلیمتر).
- پوششدهی مجدد: نیتراسیون یا PVD برای افزایش عمر.
مقایسه قالب ایرانی، چینی و اروپایی
| ویژگی | قالب ایرانی | قالب چینی | قالب اروپایی |
|---|---|---|---|
| قیمت | متوسط | پایین | ۳ تا ۵ برابر ایرانی |
| کیفیت فولاد | خوب (وارداتی) | متغیر | عالی |
| دقت ابعادی | ±۰٫۰۵ میلیمتر | ±۰٫۱ میلیمتر | ±۰٫۰۲ میلیمتر |
| عمر مفید | ۱۰۰۰ تا ۳۰۰۰ تن | ۵۰۰ تا ۱۵۰۰ تن | ۵۰۰۰ تا ۱۰۰۰۰ تن |
| خدمات پس از فروش | عالی | ضعیف | متوسط |
| زمان تحویل | تا ۴ هفته | تا ۸ هفته | تا ۱۶ هفته |
توصیه ما: برای تولید معمولی و پروفیلهای استاندارد، قالب ایرانی با کیفیت کاملاً مناسب است. برای صنایع حساس مثل هوافضا یا خودرو، قالب اروپایی ارزش هزینه اضافی را دارد. قالب چینی فقط برای پروژههای کماهمیت و تیراژ پایین توصیه میشود.
سوالات متداول
آیا میتوان یک قالب را برای چند آلیاژ آلومینیوم استفاده کرد؟
بله، اما توصیه نمیشود. هر آلیاژ (6061، 6063، 6082) رفتار جریان متفاوتی دارد و استفاده مشترک باعث سایش زودرس میشود.
تفاوت قالب Flat Die و Porthole Die چیست؟
Flat Die برای پروفیلهای توپر ساده استفاده میشود، در حالی که Porthole Die برای پروفیلهای توخالی (مثل لوله) کاربرد دارد و دارای پلهای داخلی برای هدایت جریان فلز است.
چرا بعضی قالبها گرانتر هستند ولی عمر کمتری دارند؟
قیمت قالب فقط به آلیاژ فولاد بستگی ندارد. طراحی نامناسب، عملیات حرارتی ضعیف، یا ماشینکاری غیردقیق میتواند حتی فولاد عالی را به قالبی با عمر کم تبدیل کند. همیشه به سابقه سازنده توجه کنید.
جمعبندی و ثبت سفارش
انتخاب قالب اکستروژن آلومینیوم مناسب، نیازمند تحلیل دقیق آلیاژ فولاد، نوع پروفیل، تیراژ تولید و بودجه در دسترس است. اما فراتر از این معیارهای فنی، تجربه و صداقت سازنده حرف اول را میزند. با در نظر گرفتن نکات مطرح شده در این بررسی تخصصی، میتوانید قالبی انتخاب کنید که بالاترین کیفیت را با بهینهترین هزینه برایتان تولید کند.
اگر برای انتخاب یا سفارش قالب اکستروژن آلومینیوم نیاز به مشاوره مهندسی دقیق دارید، میتوانید از طریق صفحه سفارش محصول درخواست خود را ثبت کنید.
چرا ما؟
- تیم مهندسی ما با ۱۵ سال تجربه در طراحی و ساخت قالب فعالیت میکند.
- قبل از ساخت، جریان فلز را با نرمافزار QForm شبیهسازی میکنیم.
- از فولاد H13 وارداتی با گواهی MTC استفاده میکنیم.
- عمر مفید قالب را تا ۵۰ تن گارانتی میکنیم.
- خدمات تعمیر و بازسازی قالب نیز ارائه میدهیم.
- مشاوره رایگان برای انتخاب بهینه در اختیار شماست.
برای مشاوره تخصصی با کارشناسان ما تماس بگیرید.
