

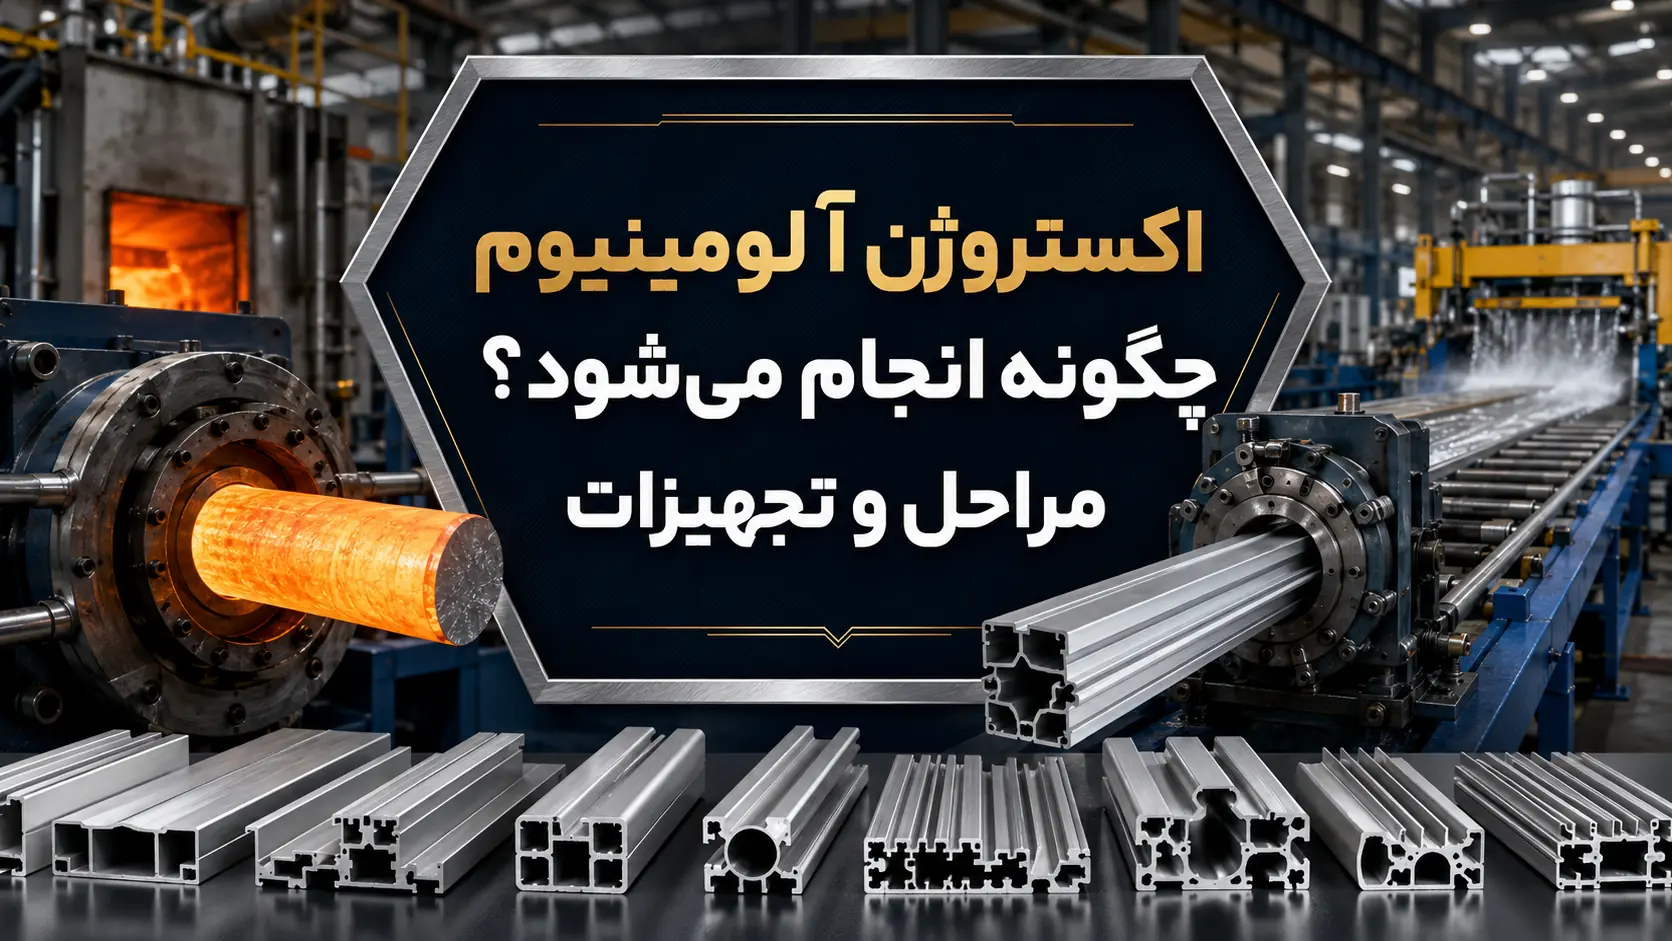
اکستروژن آلومینیوم فرایندی است که در آن یک بیلت (شمش) آلومینیومی گرمشده با فشار از میان یک قالب فولادی عبور میکند و به شکل مقطع دلخواه درمیآید. این فرایند در ۷ مرحله اصلی انجام میشود: آمادهسازی بیلت، گرمکردن بیلت و قالب، عبور از قالب با فشار پرس، خنککاری سریع، کشش و صافکاری، و در نهایت عملیات حرارتی برای رسیدن به تمپر نهایی.
در این مقاله فرایند اکستروژن آلومینیوم را مرحلهبهمرحله مرور میکنیم تا دقیقاً بفهمید یک پروفیل آلومینیومی از شمش تا محصول نهایی چه مسیری را طی میکند.
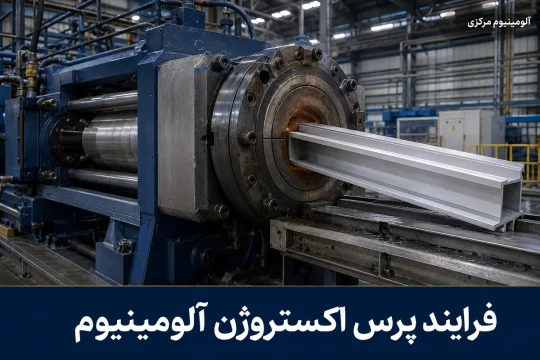
اکستروژن آلومینیوم چیست؟
اکستروژن یعنی عبور یک ماده نرمشده (معمولاً با گرما) از میان یک قالب با شکل مقطع مشخص. در مورد آلومینیوم، بیلت (شمش استوانهای) تا دمای حدود ۴۰۰ تا ۵۰۰ درجه سانتیگراد گرم میشود، سپس با فشار پرس هیدرولیک (معمولاً بین ۱۵۰۰ تا ۱۵۰۰۰ تن) از میان قالب فولادی عبور میکند و به شکل مقطع موردنظر درمیآید.
این فرایند میتواند مقاطع بسیار پیچیدهای تولید کند که با روشهای دیگر (نورد، ریختهگری) قابل تولید نیستند؛ به همین دلیل اکستروژن روش اصلی تولید پروفیلهای آلومینیومی است. اگر با خود آلومینیوم آشنا نیستید، ابتدا آلومینیوم چیست؟ را بخوانید.
مراحل فرایند اکستروژن آلومینیوم
فرایند اکستروژن در ۷ مرحله اصلی انجام میشود:
مرحله ۱؛ آمادهسازی بیلت
بیلتهای آلومینیومی معمولاً به طول ۶ متر و قطرهای مختلف (معمولاً ۱۵۰ تا ۳۰۰ میلیمتر) از کارخانه ذوب تحویل گرفته میشوند. در ابتدای خط، بیلتها با اره نواری (log shear) به طولهای مناسب (معمولاً ۳۰ تا ۱۰۰ سانتیمتر بسته به پرس) بریده میشوند.
مرحله ۲؛ گرمکردن بیلت
بیلتهای بریدهشده در کوره القایی یا گازی تا دمای ۴۰۰ تا ۵۰۰ درجه سانتیگراد گرم میشوند. دما باید یکنواخت باشد؛ گرمای نامناسب باعث نقص محصول میشود. در این دما، آلومینیوم به حالت پلاستیک درمیآید و میتوان آن را از قالب عبور داد.
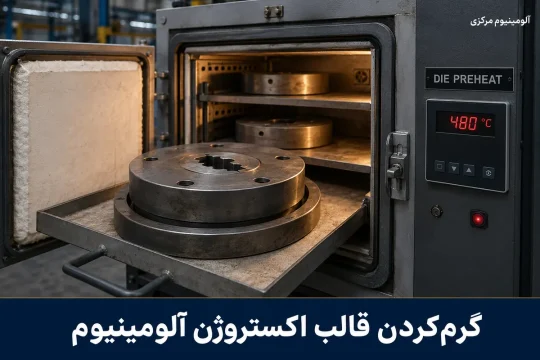
مرحله ۳؛ گرمکردن قالب و محفظه
قالب فولادی و محفظه (container) پرس نیز تا ۴۰۰ تا ۴۵۰ درجه گرم میشوند. اگر قالب سرد باشد، بیلت در تماس با آن سرد شده و جریان آن متوقف میشود. گرمای یکنواخت قالب، جریان آلومینیوم را هموار میکند.
مرحله ۴؛ عبور بیلت از قالب
بیلت گرمشده داخل محفظه پرس قرار میگیرد و رم (ram) پرس با فشار هیدرولیک، بیلت را از میان قالب عبور میدهد. آلومینیوم از سوراخ قالب عبور میکند و شکل مقطع قالب را میگیرد. سرعت عبور معمولاً بین ۱ تا ۱۰۰ متر بر دقیقه بسته به مقطع و آلیاژ است.
مرحله ۵؛ خنککاری (Quenching)
محصول اکسترود شده بلافاصله بعد از خروج از قالب با آب، هوا یا ترکیبی از هر دو خنک میشود. این خنککاری سریع (Quenching) ساختار آلیاژ را قفل میکند و پایه عملیات حرارتی بعدی را فراهم میآورد.
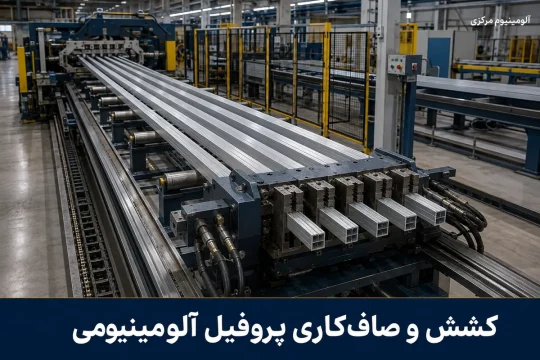
مرحله ۶؛ کشش و صافکاری
پروفیل اکسترود شده معمولاً کمی تاب و اعوجاج دارد. آن را با دستگاه کشش (stretcher) میکشند تا صاف شود. سپس با اره به طولهای استاندارد (معمولاً ۶ متر) بریده میشود.
مرحله ۷؛ عملیات حرارتی (Temper)
بسته به تمپر موردنیاز، پروفیلها در کوره عملیات حرارتی قرار میگیرند:
- T4: سردشدن طبیعی بعد از اکستروژن (سختکاری طبیعی)
- T5: پیرسازی مصنوعی بعد از اکستروژن (دمای حدود ۱۸۰ درجه به مدت چند ساعت)
- T6: عملیات حرارتی کامل (محلولگیری + پیرسازی) برای استحکام بالاتر
برای آشنایی بیشتر با تمپرها، آلیاژهای رایج آلومینیوم را ببینید.
انواع روشهای اکستروژن
اکستروژن آلومینیوم به چند روش انجام میشود:
| روش | توضیح | کاربرد |
|---|---|---|
| مستقیم (Direct) | رم، بیلت را از قالب عبور میدهد | رایجترین روش برای اکثر مقاطع |
| غیرمستقیم (Indirect) | قالب حرکت میکند، بیلت ثابت است | مقاطع توخالی و لولهها |
| سرد (Cold) | بدون گرمکردن بیلت (دمای محیط) | مقاطع ساده و کمپیچیدگی |
| گرم (Hot) | بیلت گرم میشود (۴۰۰–۵۰۰°C) | اکثر مقاطع پیچیده (روش رایج) |
در ایران، اکستروژن گرم مستقیم رایجترین روش برای تولید پروفیلهای ساختمانی و صنعتی است.
تجهیزات اصلی خط اکستروژن
یک خط کامل اکستروژن شامل تجهیزات زیر است:
- پرس اکستروژن (Extrusion Press): قلب خط با قدرت ۱۵۰۰ تا ۱۵۰۰۰ تن
- کوره بیلت (Billet Heater): کوره القایی یا گازی برای گرمکردن بیلت
- کوره قالب (Die Heater): برای گرمکردن قالب و محفظه
- اره برش بیلت (Log Shear): برای بریدن بیلت به طول مناسب
- سیستم خنککاری (Quenching System): آب یا هوا برای خنککردن سریع محصول
- دستگاه کشش (Stretcher): برای صافکردن پروفیل
- اره برش (Flying Saw): برای بریدن پروفیل به طول استاندارد
- کوره عملیات حرارتی (Aging Oven): برای رسیدن به تمپر نهایی
عوامل مؤثر بر کیفیت محصول اکسترود شده
کیفیت محصول نهایی به عوامل متعددی وابسته است:
| عامل | تأثیر | راه کنترل |
|---|---|---|
| دمای بیلت | گرمای نامناسب باعث نقص جریان میشود | کنترل دقیق دما با ترموکوپل |
| کیفیت قالب | قالب نامناسب، مقطع نامنظم تولید میکند | طراحی دقیق و ماشینکاری دقیق |
| سرعت اکستروژن | سرعت زیاد باعث ترک و نقص سطحی میشود | تنظیم سرعت متناسب با مقطع |
| خنککاری | خنککاری ناهمگن تاب ایجاد میکند | خنککاری یکنواخت با آب یا هوا |
| عملیات حرارتی | تمپر نادرست استحکام را کم میکند | کنترل دقیق دما و زمان |
برای آشنایی با نقش قالب در کیفیت محصول، بررسی تخصصی قالب اکستروژن را بخوانید.
کاربردهای اکستروژن آلومینیوم
اکستروژن آلومینیوم در صنایع متنوعی استفاده میشود:
- ساختمان: پروفیل نما، درب و پنجره، لوور، نرده
- صنایع خودروسازی: قطعات بدنه، رادیاتور، سپر
- هوافضا: قطعات ساختاری بدنه هواپیما
- صنایع برق: هیتسینک، باسبار، قاب تجهیزات
- صنایع غذایی: نوار نقاله، قاب تجهیزات
- مبلمان: قاب صندلی، میز، تخت
برای دیدن کاربرد پروفیل در نما، کاربردها و مزایا پروفیل نمای آلومینیوم را ببینید.
نظر کارشناسی؛ کیفیت محصول از بیلت شروع میشود
با توجه به تجربه ما در همکاری با کارخانههای اکستروژن، پرهزینهترین اشتباه این است که روی قالب و پرس تمرکز میکنیم اما بیلت را نادیده میگیریم. یک کارخانه پروفیل با بهترین پرس و دقیقترین قالب، محصول معیوب تولید میکرد؛ مشکل از بیلت بود که ناخالصی داشت و یکنواخت نبود. بعد از تغییر تأمینکننده بیلت، نرخ ضایعات از ۱۵٪ به ۳٪ رسید.
قاعدهای که به مشتریان میگوییم ساده است: کیفیت محصول اکسترود شده سه ضلع دارد — بیلت، قالب و اپراتور. اگر هر سه خوب باشند، محصول خوب درمیآید؛ اگر یکی ضعیف باشد، بقیه نمیتوانند جبران کنند. برای انتخاب قالب مناسب، راهنمای خرید قالب اکستروژن را بخوانید.
سوالات متداول درباره اکستروژن آلومینیوم
تفاوت اکستروژن مستقیم و غیرمستقیم چیست؟
در مستقیم، رم بیلت را از قالب عبور میدهد؛ در غیرمستقیم، قالب حرکت میکند و بیلت ثابت است. غیرمستقیم برای مقاطع توخالی مناسبتر است.
حداکثر طول پروفیل اکسترود شده چقدر است؟
معمولاً تا ۱۲ متر، اما استاندارد ۶ متر است. طول بیشتر نیاز به تجهیزات ویژه دارد.
چقدر طول میکشد تا یک قالب ساخته شود؟
بسته به پیچیدگی، معمولاً ۲ تا ۴ هفته برای طراحی و ماشینکاری.
آیا اکستروژن سرد برای آلومینیوم استفاده میشود؟
بله، اما فقط برای مقاطع ساده. اکثر مقاطع پیچیده با اکستروژن گرم تولید میشوند.
تمپر T5 و T6 چه تفاوتی دارند؟
T5 پیرسازی بعد از اکستروژن است؛ T6 عملیات حرارتی کامل (محلولگیری + پیرسازی) که استحکام بالاتری میدهد.
چه عواملی باعث تاب پروفیل میشود؟
خنککاری ناهمگن، سرعت اکستروژن نامناسب، یا طراحی نامتعادل قالب. با کشش (stretching) بعد از اکستروژن صاف میشود.
جمعبندی و گام بعدی
اکستروژن آلومینیوم فرایندی است که در آن بیلت گرمشده با فشار از میان قالب عبور میکند و به شکل مقطع دلخواه درمیآید. این فرایند در ۷ مرحله انجام میشود: آمادهسازی بیلت، گرمکردن، عبور از قالب، خنککاری، کشش، برش و عملیات حرارتی. کیفیت محصول به سه عامل بیلت، قالب و اپراتور وابسته است.
🛒 آماده سفارش پروفیل یا قالب هستید؟
اگر به دنبال خرید پروفیل آلومینیوم یا سفارش قالب اکستروژن هستید، درخواست خود را از صفحه سفارش محصول ثبت کنید. اگر در انتخاب قالب یا آلیاژ سؤال فنی دارید، پیش از سفارش از مسیر تماس با آلومینیوم مرکزی مشاوره بگیرید.
- ✅ مشاوره فنی برای انتخاب قالب و آلیاژ مناسب
- ✅ تأمین پروفیل در آلیاژهای ۶۰۶۱، ۶۰۶۳ و ۷۰۷۵
- ✅ طراحی و ساخت قالب اختصاصی
- ✅ ارائه گواهی MTC و مشخصات فنی
